低温冷凍は冷凍分野で最も難度の高い領域です。蒸発温度が低いほど単段圧縮の圧縮比は大きくなり、吐出温度がそれに伴って上昇し、効率が低下して信頼性が悪化し、深刻な場合は潤滑とモーター寿命にも影響します。業界の伝統的な解法は二段圧縮システムの採用ですが、二台のコンプレッサー、中間冷却器、油路、制御システムがそれぞれ独立し、機組の巨大な体積、複雑な配管、より高い制御コストをもたらします。
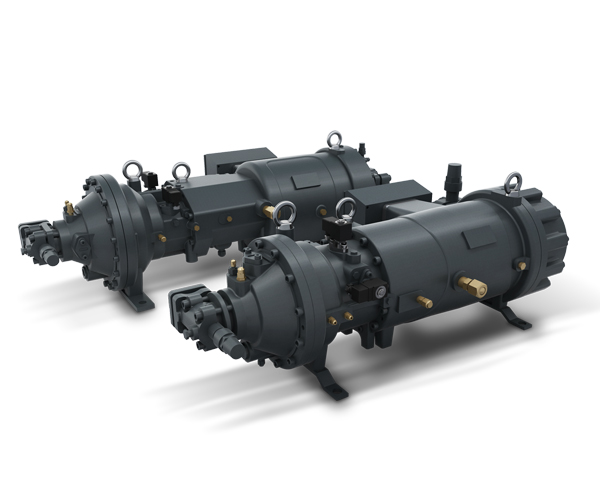
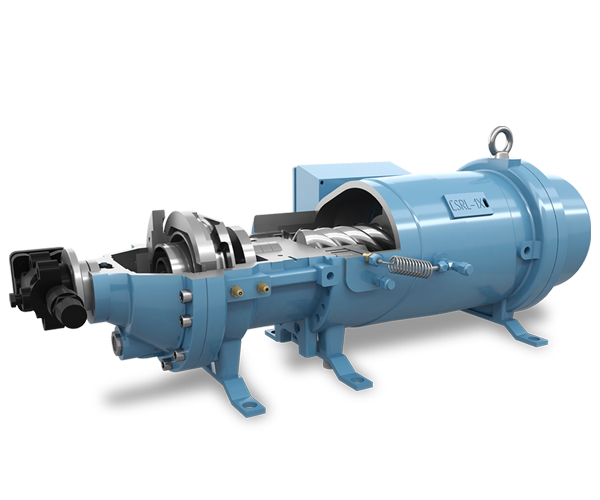
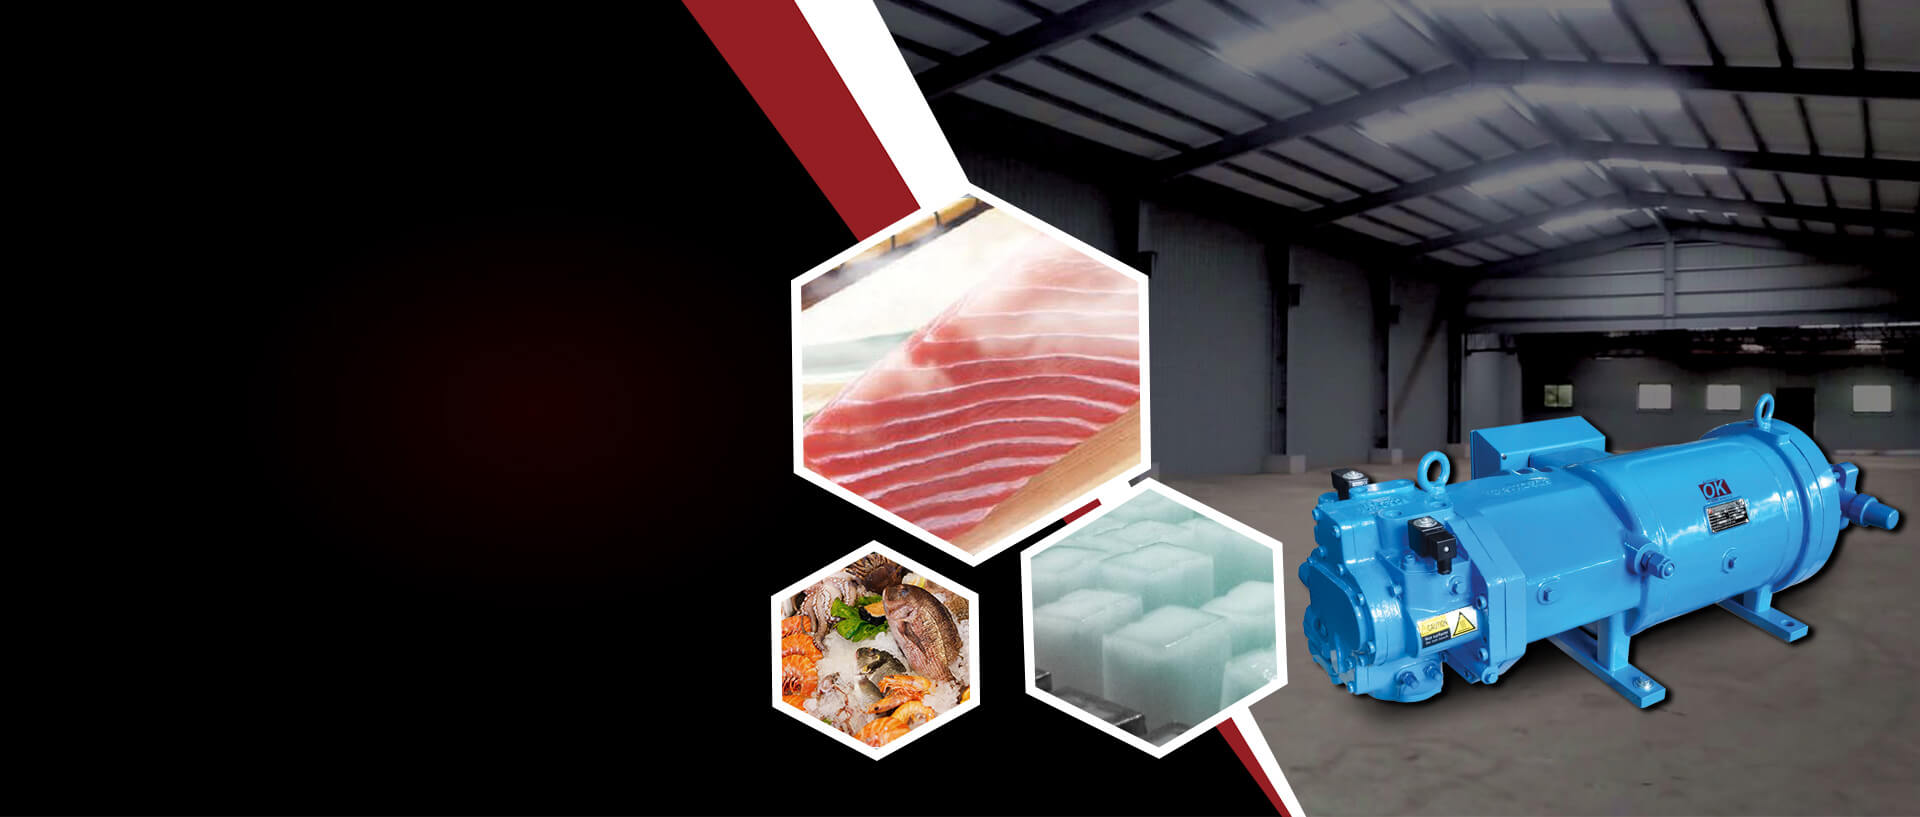
Fusheng SST Series スクリュー式冷媒コンプレッサーが示す答えは、二段圧縮を一つの主機に統合することです。低圧段は一対のスクリュー、高圧段は一対のスクロールを採用し、同期モーターが直接駆動し、変位量は 100~170m³/hr、適用冷媒は R22、R404A、R507 などです。1台の機械で二段圧縮を完成させるのが、その最も鮮明な特徴です。
コンプレッサーは圧縮比を一段上げるごとに、吐出温度がそれに伴って上昇します。単段圧縮で大きな圧縮比を跨ぐと、吐出温度が安全範囲を超える可能性があり、潤滑油の性能が低下し、ロータの熱変形が激しくなり、長期運転の懸念は小さくありません。二段圧縮は圧縮比を「二回に分けて進む」ことで、各段をより穏やかな条件で働かせ、低温システムのより確実な路線です。問題は、従来の二段方案が二台の独立したコンプレッサーの直列で構成され、体積、配管、制御の複雑さが倍増することにあります。
SSTの考え方は、二つの圧縮構造にそれぞれ役割を担わせることです。低圧段はスクリューで、大流量を連続的かつ安定的に処理するのが得意です。高圧段はスクロールで、より小さな容積流量でも高い効率を保ちます。スクリューとスクロールの理想的なマッチングが、より高効率・より省エネの全体性能をもたらします。
さらに重要なのは、スクロール構造が高圧段でスクリューの漏れ三角の問題を解決している点です——この構造上の違いが、高圧段の容積効率を直接改善します。同時に、二段圧縮を同一主機内に統合することで、機組の設置面積も大幅に減少し、機械室のレイアウトにスペースを生み出します。
SSTは同期モーター直接駆動を採用しています。中間の伝動段階を省くことで、エネルギー伝達過程の損失を減らすとともに、日常保守が必要な部品も一つ減らせます。構造がよりコンパクトになると同時に、回転数と二段圧縮の連携もより精密に行いやすくなります。「長期安定・保守が少ない」を追求する冷凍機組にとって、これも確かな加点項目です。
SSTはエコノマイザー接口を用意し、システムの性能効率を効果的に高められます。さらにインバータ応用と組み合わせ可能で、降周波運転範囲は 20Hz~60Hz、昇周波運転範囲は 20Hz~80Hz で、機組の回転数を実際の負荷変化に応じて調整し、部分負荷工况で無効なエネルギー消費を避けられます。高効率モーターは機組が各適用範囲でより高い性能に達することを保証します。負荷が一定でない冷凍システムにとって、この組み合わせは運転コストがより制御可能であることを意味します。
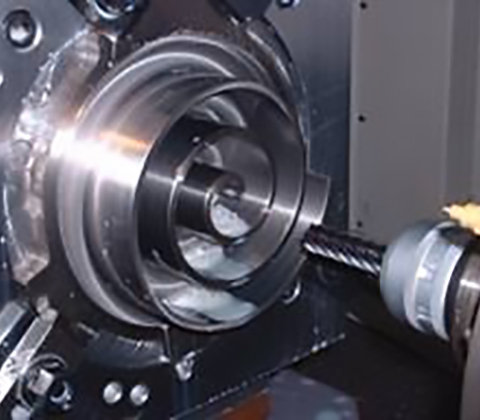
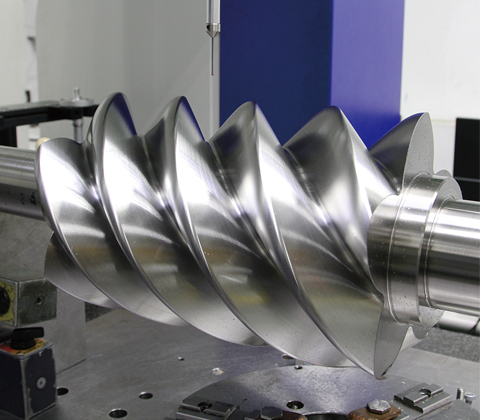
ロータについて、SSTはFushengの 5:6 非対称ロータ歯形を採用し、ロータは英国 HOLROYD ロータ加工機とドイツ KAPP、KLINGELNBERG 精密ロータ研削盤で加工成形されています。歯形と加工精度がともに、機組の容積効率と運転の安定性を決めます。
| 項目 | パラメータ |
|---|---|
| 機種 | SST Series スクリュー式冷媒コンプレッサー |
| 圧縮構造 | 単機二段(低圧スクリュー + 高圧スクロール) |
| 変位量 | 100 ~ 170 m³/hr |
| 適用冷媒 | R22 / R404A / R507 |
| 駆動方式 | 同期モーター直接駆動 |
| ロータ歯形 | Fusheng 5:6 非対称歯形 |
| インバータ範囲(降周波) | 20 ~ 60 Hz |
| インバータ範囲(昇周波) | 20 ~ 80 Hz |
| エコノマイザー接口 | 対応 |
パラメータから見ると、SSTの位置づけは明確です。変位量 100~170m³/hr は中程度よりやや上の区間で、単機二段構造と組み合わせることで、低温能力に明確な要求があり、同時に機組のコンパクトさと制御の簡単さを望むプロジェクトにより適します。適用冷媒が R22、R404A、R507 をカバーすることは、異なる温度帯と異なる環境要件の冷凍システムにも適合できることを意味します。
低温冷凍の技術的な難点は、決して「何度まで冷やせるか」だけではなく、低温下でも効率と信頼性をどう保つかにあります。SST Series は「低圧スクリュー+高圧スクロール」の単機二段構造で、二つの圧縮形式の利点を1台の主機に収め、同時に体積と制御の複雑さを抑えました。 低温冷凍方案を検討中のユーザーにとって、深く比較する価値のある選択肢です。
| 復盛5 | 6 非対称ロータ歯形を採用し、英国 HOLROYD のロータ加工機およびドイツ KAPP、KLINGELNBERG の精密ロータ研削盤で加工成形しています。その後、ドイツ ZEISS、LEITZ の三次元測定機で検査しています。 |
|---|