很多工厂在上了激光切割机之后才发现,切不透、挂渣、断面粗糙这类问题,未必出在激光器或工艺参数上,而是出在"气"上。激光切割需要辅助气体持续、稳定地吹入切割区,压力一旦波动,切口质量立刻反映出来——尤其在中厚板切割和批量连续切割时,气源不稳几乎等于废品率上升。
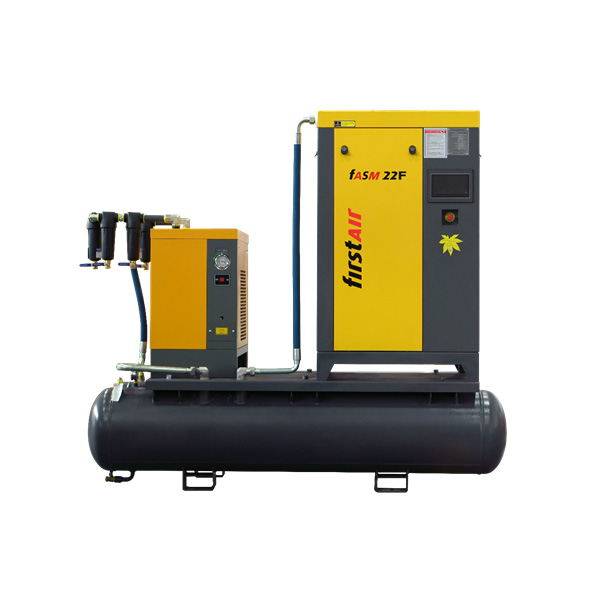
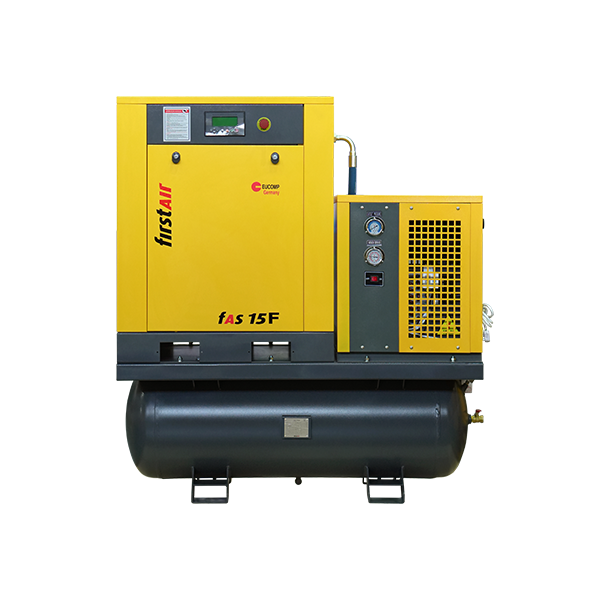
普通车间用的空压机,往往在切割启停的瞬间出现压力塌陷,或者因为加卸载调节让管网压力忽高忽低。爱森思 FASM-16/FASM-16F 激光切割专用永磁变频式螺杆空压机,就是为这类工况准备的。它把工作压力做到 1.6MPa,排气量覆盖 0.3~3.80m³/min,功率 7.5~37kW,采用永磁变频启动与同轴直联传动,从驱动方式到结构都围绕"稳定供气"这一件事展开。
激光切割对气源的要求,可以拆成三条:压力够高、流量够稳、连续不断。
压力够高,是因为部分材料和厚度的切割工艺需要更高的辅助气压,才能把熔融物有效吹走;流量够稳,是因为切割头一旦压力不足,切割速度和质量都会下降;连续不断,则是因为激光切割机常常连续作业数小时,中间任何一次压力跌落都可能造成一段废切。
普通空压机在频繁的启停和加卸载之间切换,压力波动大;工频机型在低负载时仍然全速运行,既不经济也不稳定。专用机型要解决的,正是这些矛盾。
FASM-16/FASM-16F 采用永磁变频启动。变频的意义,不只是省电,更是稳压。
传统工频机靠"加卸载"调节气量:达到设定压力就卸载,压力掉下来再加回去,管网压力始终在一个区间里来回摆动。变频机则通过连续调节电机转速来匹配用气量,转速随用气需求平滑变化,压力波动被显著压缩。对激光切割这种对压力敏感的工艺来说,这一点比单纯的节能更重要。
同时,永磁变频启动的软启动特性降低了对电网和机械的冲击,减少了启动电流。
参数中标明传动方式为同轴直联传动。电机与主机直接相连,省去了皮带、皮带轮这些中间环节,传动效率更高,也少了一处需要日常检查、张紧、更换的维护点。
与之配套的是后部冷却器,出口温度控制在 ≤环境温度+15℃。排气温度控制得好,下游的冷干机、过滤器负担就更轻,整条气源系统的稳定性也更好。
FASM-16/FASM-16F 提供全性能型配置,压力露点可达 2~10℃。露点低,意味着压缩空气中的水蒸气含量被控制得很低,管路不易积水、喷嘴不易堵塞、切割头镜片也不容易受潮污染。对于激光切割这类精密工艺,干燥的辅助气体是保证切割质量的重要一环。
| 项目 | 参数 |
|---|---|
| 工作压力 | 1.6 MPa |
| 排气量 | 0.3 ~ 3.80 m³/min |
| 功率范围 | 7.5 ~ 37 kW |
| 启动方式 | 永磁变频启动 |
| 电压/频率 | 220/380/415/440V、50/60Hz |
| 传动方式 | 同轴直联传动 |
| 后部冷却器出口温度 | ≤ 环境温度 + 15℃ |
| 压力露点(全性能型) | 2 ~ 10 ℃ |
| 空气出口 | G3/4 ~ G1-1/4 |
机型覆盖 FASM08A-16 至 FASM37A-16 共 7 个功率档位,各型号的外形尺寸与接口口径随功率递增,具体数值可查阅页面下方完整参数表。
激光切割的竞争力,最终体现在切割速度和切口质量上,而这两者都离不开稳定的气源。爱森思 FASM-16/FASM-16F 把 1.6MPa 高压、永磁变频稳压、同轴直联传动和低露点干燥集成在一起,做的就是把"气"这一环的不确定性降到最低。 爱森思作为复盛集团旗下品牌,其研发与服务体系可依托复盛集团的积累,选型与后续服务也更有依托。
| 启动方式 | Type 永磁变频启动 |
|---|---|
| 电压/频率 | V/Hz 220/380/415/440V、50/60Hz |
| 后部冷却器出口温度 | ℃ ≤环境温度+15℃ |
| 传动方式 | 同轴直联传动 |
| 全性能型 | 压力露点 ℃ 2~10 |
| 工作压力 | 1.6 MPa排 气 量 :0.3~3.80 m³/min功率范围:7.5~37 kW |
| 工作压力 | 1.6 MPa |
| 排 气 量 | 0.3~3.80 m³/min |
| 功率范围 | 7.5~37 kW |