激光切割车间的供气方案,过去常见的做法是"东拼西凑":一台空压机、一个储气罐、一台冷干机、几级过滤器,各自独立,再用管路连起来。这套系统不是不能用,但占地大、接管多、压损高,安装调试周期也长,任何一个环节出问题都要逐个排查。
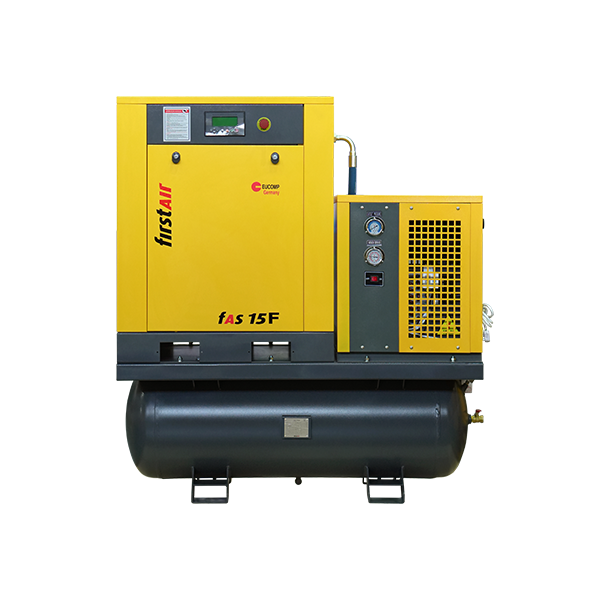
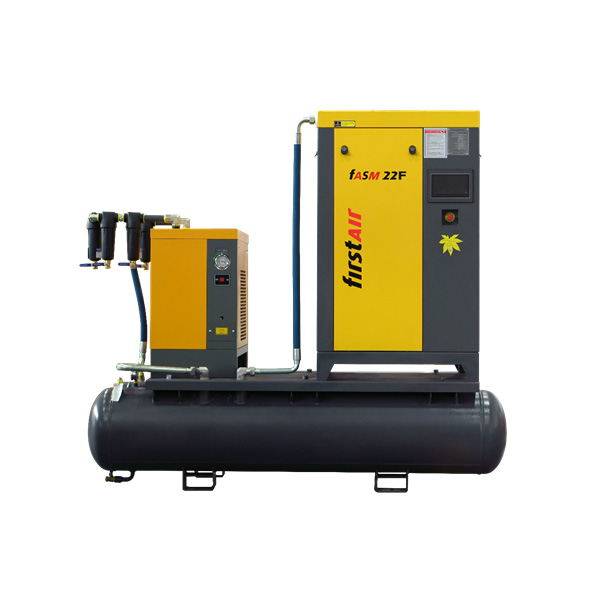
爱森思 FAS-16F 激光切割专用一体式空压机,走的是一条更省心的路线——把这些环节集成到一台机组上。工作压力 1.6MPa,排气量 0.60~3.80m³/min,功率 7.5~37kW,集成储气桶容量 270~1000L,并提供撬装式机型,定位就是"到场即用"。
分体式系统的问题,本质上是"接口太多"。每多一个连接点,就多一处压损、多一个泄漏隐患、多一处需要巡检的位置。
一体式设计的思路,是把空压机、储气桶等核心部件集成在同一个机组框架内,出厂前完成内部连接与调试,到现场只需接电、接气即可投入运行。对用户来说,好处很直接:
激光切割对压力波动非常敏感。切割头启动、停止的瞬间,用气量会突然变化,如果系统没有足够的缓冲容积,管网压力就会出现明显波动,进而影响切割质量。
FAS-16F 把储气桶集成进机组,容量覆盖 270L 到 1000L(随功率档位递增)。储气桶在这里起到"蓄水池"的作用:用气高峰时补充气量、用气低谷时储存气量,把压力波动削平。相比外置储气罐,集成方案还省去了罐体到机组的连接管路,进一步降低压损。
FAS-16F 采用 Y-△ 启动方式。这是较大功率电机常用的降压启动方式,通过启动时降低电压、运行后切换为全压的方式,减小启动电流对电网的冲击,结构成熟、维护简单、成本可控。
传动方式为皮带传动。皮带传动具备一定的缓冲能力,能吸收部分振动与冲击,且通过更换皮带轮即可调整转速,维护更换也比较方便,日常维护成本更可控。对于追求"稳定、好维护"的一体式机型来说,这是务实的选择。
FAS-16F 提供全性能型配置,压力露点可达 2~10℃,压缩空气干燥度满足激光切割对气源洁净的要求,减少管路积水与喷嘴堵塞的风险。
在机型分布上,FAS30A-16F 与 FAS37A-16F 为撬装式机型。撬装结构把整套系统固定在统一的底座上,便于运输、吊装和快速部署,特别适合工程现场、临时产线或需要整体搬迁的使用场景。
| 项目 | 参数 |
|---|---|
| 工作压力 | 1.6 MPa |
| 排气量 | 0.60 ~ 3.80 m³/min |
| 功率范围 | 7.5 ~ 37 kW |
| 启动方式 | Y-△ |
| 电压/频率 | 220/380/415/440V、50/60Hz |
| 传动方式 | 皮带 |
| 压力露点(全性能型) | 2 ~ 10 ℃ |
| 储气桶容量 | 270 ~ 1000 L |
| 空气出口 | G1 ~ G1-1/2 |
机型覆盖 FAS08A-16F 至 FAS37A-16F 共 7 个功率档位,其中 30kW、37kW 为撬装式。
供气系统越复杂,出问题的概率就越高。爱森思 FAS-16F 用一体式集成、内置储气桶和撬装式设计,把一套原本分散的供气系统收进一台机组,让激光切割用户把精力放回切割本身。 作为复盛集团旗下的爱森思品牌,其产品研发与服务可依托复盛集团的体系,为用户提供持续支持。
| 启动方式 | Type Y-△ |
|---|---|
| 电压/频率 | V/Hz 220/380/415/440V、50/60Hz |
| 传动方式 | 皮带 |
| 全性能型 | 压力露点 ℃ 2~10 |
| 工作压力 | 1.6 MPa排 气 量 :0.60~3.80 m³/min功率范围:7.5~37 kW |
| 工作压力 | 1.6 MPa |
| 排 气 量 | 0.60~3.80 m³/min |
| 功率范围 | 7.5~37 kW |