De nombreuses usines ne découvrent qu'après l'installation d'une découpeuse laser que des problèmes tels que coupes incomplètes, bavures et faces de coupe rugueuses ne viennent pas forcément du laser ou des paramètres du procédé mais de l'air. La découpe laser a besoin d'un flux continu et régulier de gaz auxiliaire dans la zone de coupe, et toute fluctuation de pression se répercute immédiatement sur la qualité de coupe — en particulier lors de la découpe de plaques moyennes et épaisses ou de séries continues, où une alimentation en air instable équivaut presque à un taux de rebut croissant.
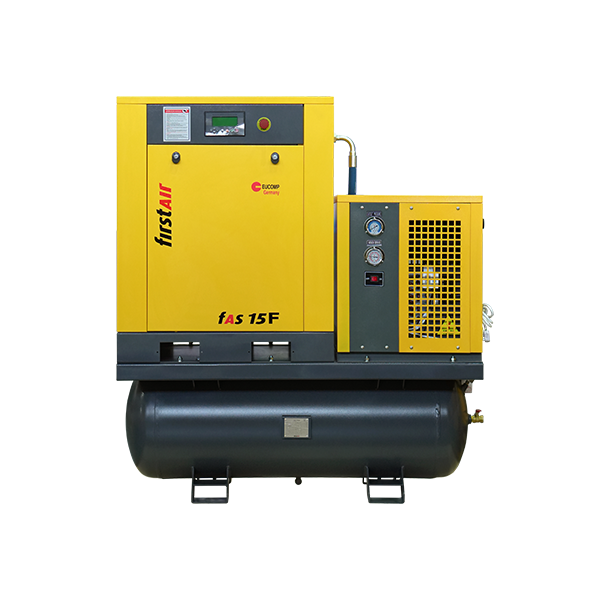
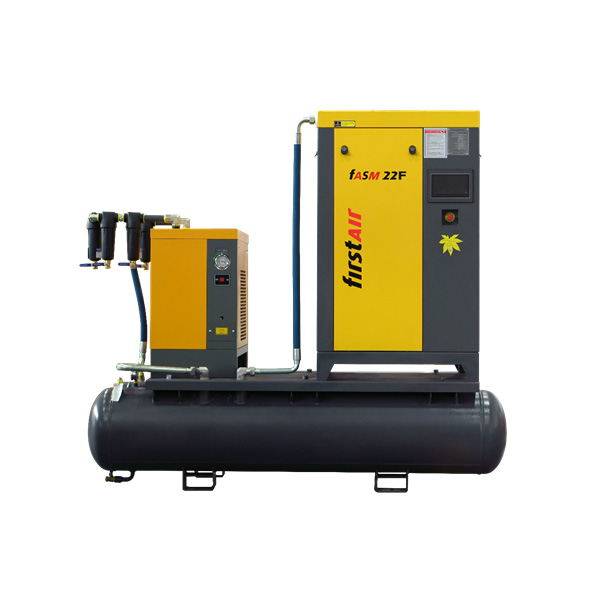
Les compresseurs d'atelier généraux subissent souvent un effondrement de pression dès que la coupe démarre ou s'arrête, ou laissent la pression du réseau osciller par la régulation charge/décharge. Le compresseur d'air à vis PM VSD ESSENCE FASM-16/FASM-16F pour la découpe laser est fait pour ce service. Il atteint une pression de service de 1,6 MPa, couvre 0,3-3,80 m³/min de débit d'air et 7,5-37 kW de puissance, et utilise le démarrage PM VSD avec entraînement direct coaxial, tout, du mode d'entraînement à la structure, étant construit autour d'une seule chose : une alimentation en air stable.
Les exigences de la découpe laser vis-à-vis de l'alimentation en air se résument à trois points : une pression assez élevée, un débit assez régulier et aucune interruption.
Une pression assez élevée, parce que certains matériaux et épaisseurs nécessitent une pression de gaz auxiliaire plus forte pour chasser efficacement la matière fondue ; un débit assez régulier, parce que dès que la tête de coupe manque de pression, la vitesse de coupe comme la qualité baissent ; et aucune interruption, parce qu'une découpeuse laser tourne souvent des heures d'affilée, et toute chute de pression peut ruiner une section de coupe.
Les compresseurs ordinaires alternent fréquemment entre démarrage/arrêt et charge/décharge, provoquant de fortes fluctuations de pression ; les modèles à vitesse fixe continuent de tourner à pleine vitesse même à faible charge, ce qui n'est ni économique ni stable. Un modèle dédié existe précisément pour résoudre ces conflits.
Le FASM-16/FASM-16F utilise le démarrage PM VSD. L'intérêt de la variation de vitesse n'est pas seulement l'économie d'énergie mais la stabilité de pression.
Les machines traditionnelles à vitesse fixe ajustent le volume d'air par charge et décharge : elles se déchargent à la pression réglée et rechargent lorsque la pression baisse, si bien que la pression du réseau ne cesse d'osciller dans une bande. Une machine VSD, au contraire, ajuste la demande d'air en réglant en continu la vitesse du moteur, évoluant en douceur avec la demande, de sorte que la fluctuation de pression est fortement réduite. Pour un procédé sensible à la pression comme la découpe laser, cela compte plus que la seule économie d'énergie.
En même temps, le comportement de démarrage progressif du PM VSD réduit l'impact sur le réseau et la mécanique et abaisse le courant de démarrage.
Les paramètres spécifient un entraînement direct coaxial. Le moteur se raccorde directement à l'élément, supprimant les courroies et poulies et les pertes entre elles ; le rendement d'entraînement est plus élevé, et un point de maintenance nécessitant vérification, tension et remplacement réguliers est éliminé.
Il est associé à un refroidisseur final dont la température de sortie est maintenue à ≤ température ambiante + 15°C. Avec une bonne maîtrise de la température de refoulement, le sécheur par réfrigération et les filtres en aval portent une charge plus légère et tout le système d'air est plus stable.
Le FASM-16/FASM-16F propose une configuration tout équipée avec un point de rosée sous pression aussi bas que 2-10°C. Un point de rosée bas signifie que la teneur en vapeur d'eau de l'air comprimé est maintenue très faible : les conduites accumulent moins d'eau, les buses se bouchent moins, et la lentille de la tête de coupe s'embue ou se contamine moins. Pour un procédé de précision comme la découpe laser, un gaz auxiliaire sec est une part importante de la garantie de la qualité de coupe.
| Élément | Spécification |
|---|---|
| Pression de service | 1,6 MPa |
| Débit d'air | 0,3 - 3,80 m³/min |
| Plage de puissance | 7,5 - 37 kW |
| Démarrage | Démarrage PM VSD |
| Tension/fréquence | 220/380/415/440V, 50/60Hz |
| Entraînement | Direct coaxial |
| Température de sortie du refroidisseur final | ≤ température ambiante + 15°C |
| Point de rosée sous pression (version tout équipée) | 2 - 10 °C |
| Sortie d'air | G3/4 - G1-1/4 |
La gamme couvre FASM08A-16 à FASM37A-16, soit sept paliers de puissance ; les dimensions et les tailles de raccordement augmentent avec la puissance, et les valeurs exactes figurent dans le tableau complet des paramètres au bas de la page.
La compétitivité de la découpe laser se montre en fin de compte dans la vitesse de coupe et la qualité de coupe, et ni l'une ni l'autre n'est possible sans une alimentation en air stable. L'ESSENCE FASM-16/FASM-16F réunit la haute pression de 1,6 MPa, la stabilité de pression du PM VSD, l'entraînement direct coaxial et un séchage à bas point de rosée pour minimiser l'incertitude sur ce maillon d'air. Marque du groupe Fusheng, ESSENCE s'appuie sur le système de R&D et de service du groupe, donnant à la sélection et au service après-vente un socle plus solide.
| Mode de démarrage | Type : démarrage PM VSD |
|---|---|
| Tension / Fréquence | V/Hz 220/380/415/440V、50/60Hz |
| Température de sortie du post-refroidisseur | °C ≤ température ambiante +15 °C |
| Mode d'entraînement | Entraînement direct coaxial |
| Modèle tout équipé | Point de rosée sous pression °C 2~10 |
| Pression de service | 1.6 MPa ; débit d'air 0.3~3.80 m³/min ; plage de puissance 7.5~37 kW |
| Pression de service | 1.6 MPa |
| Débit d'air | 0.3~3.80 m³/min |
| Plage de puissance | 7.5~37 kW |
Donnez-nous votre pression de service, votre débit d'air et vos conditions de site, et nous confirmerons le modèle et la configuration