À mesure que les machines de découpe laser s'installent, le problème de l'alimentation en air devient plus difficile à dissimuler. Lors de la découpe d'acier au carbone ou d'acier inoxydable, la pression du gaz auxiliaire au point focal affecte directement la présence de bavures sur le bord de coupe et la teinte jaunâtre de la section ; dès que la pression de ligne fluctue avec d'autres équipements, la qualité de coupe devient irrégulière. De nombreux utilisateurs attribuent entièrement les résultats de coupe au laser lui-même, en négligeant le compresseur derrière qui fournit le gaz auxiliaire.
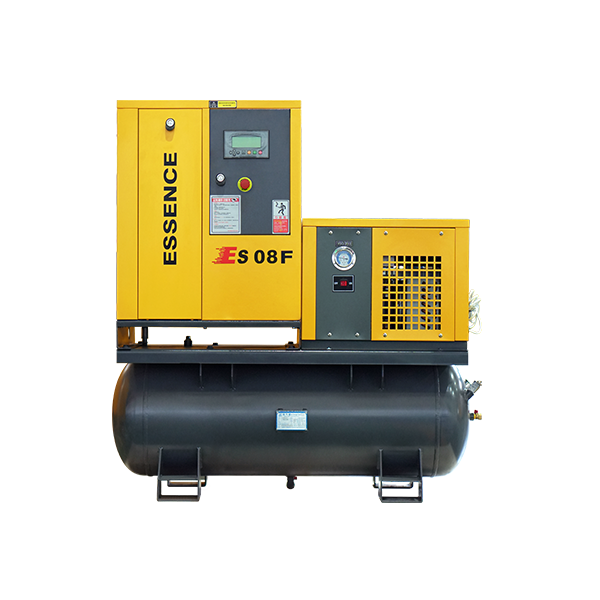
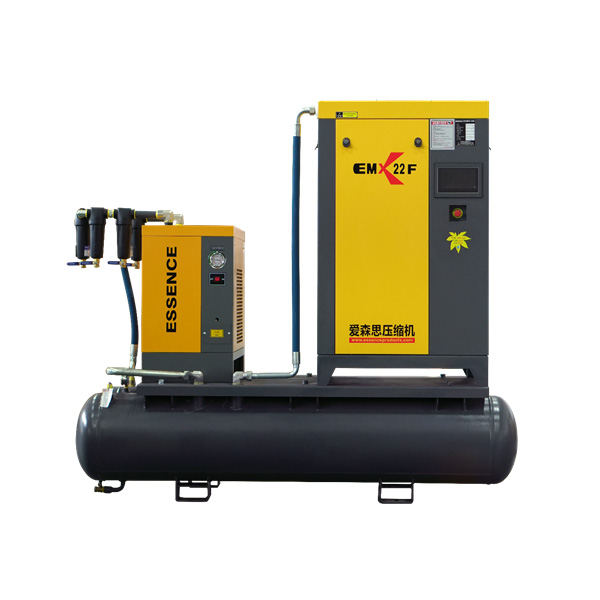
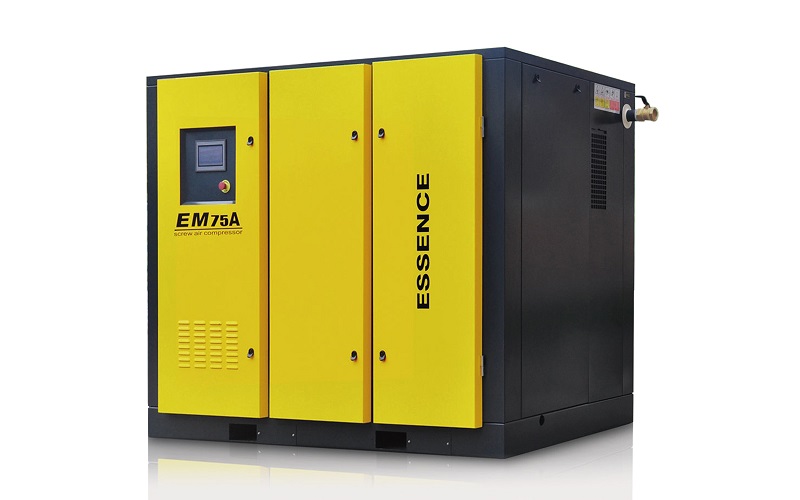
Les compresseurs d'air à vis PM VSD ESSENCE EMX-16 et EMX-16F pour la découpe laser visent précisément ce scénario. Avec une pression de service de 1,6 MPa, un débit d'air de 0,3–3,80 m³/min et une puissance de 7,5 à 37 kW, ils font de la haute pression et de la stabilité de pression leur thème de conception, combinant le PM VSD et l'entraînement direct coaxial pour répondre aux deux choses qui importent le plus en découpe laser.
Le gaz auxiliaire en découpe laser fait lui-même partie du processus de coupe. Si la pression est trop basse, les bavures fondues ne peuvent pas être chassées ; si la pression monte et descend, des sections de coupe régulières sont impossibles. C'est pourquoi les modèles pour découpe laser mettent généralement davantage l'accent sur le niveau de pression que les modèles polyvalents : la pression de service de 1,6 MPa de l'EMX-16 laisse une marge pour les procédés de découpe haute pression, tandis que la plage de débit d'air de 0,3–3,80 m³/min permet, de la machine de découpe unique au petit atelier de découpe comptant plusieurs machines reliées, de trouver une spécification correspondante dans la série.
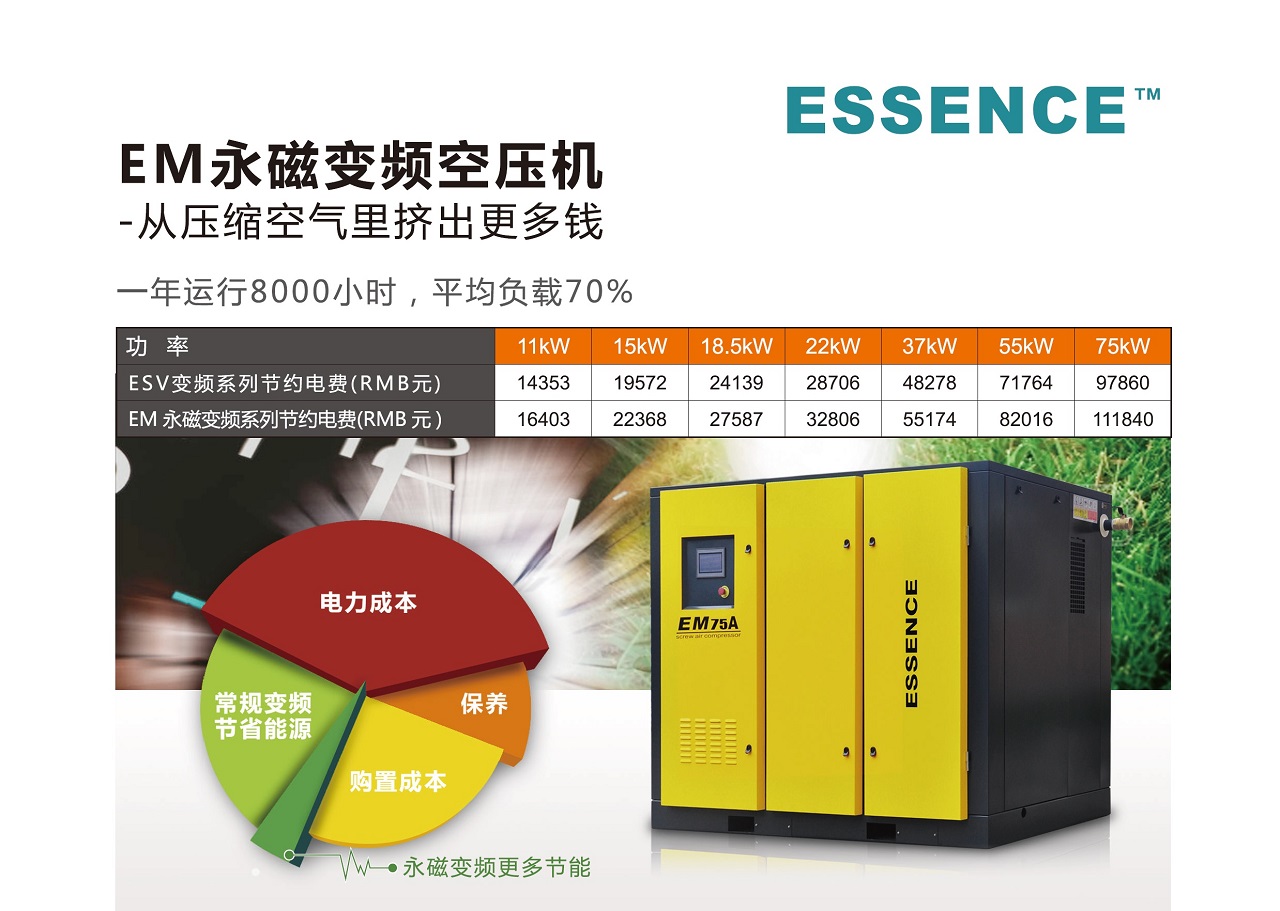
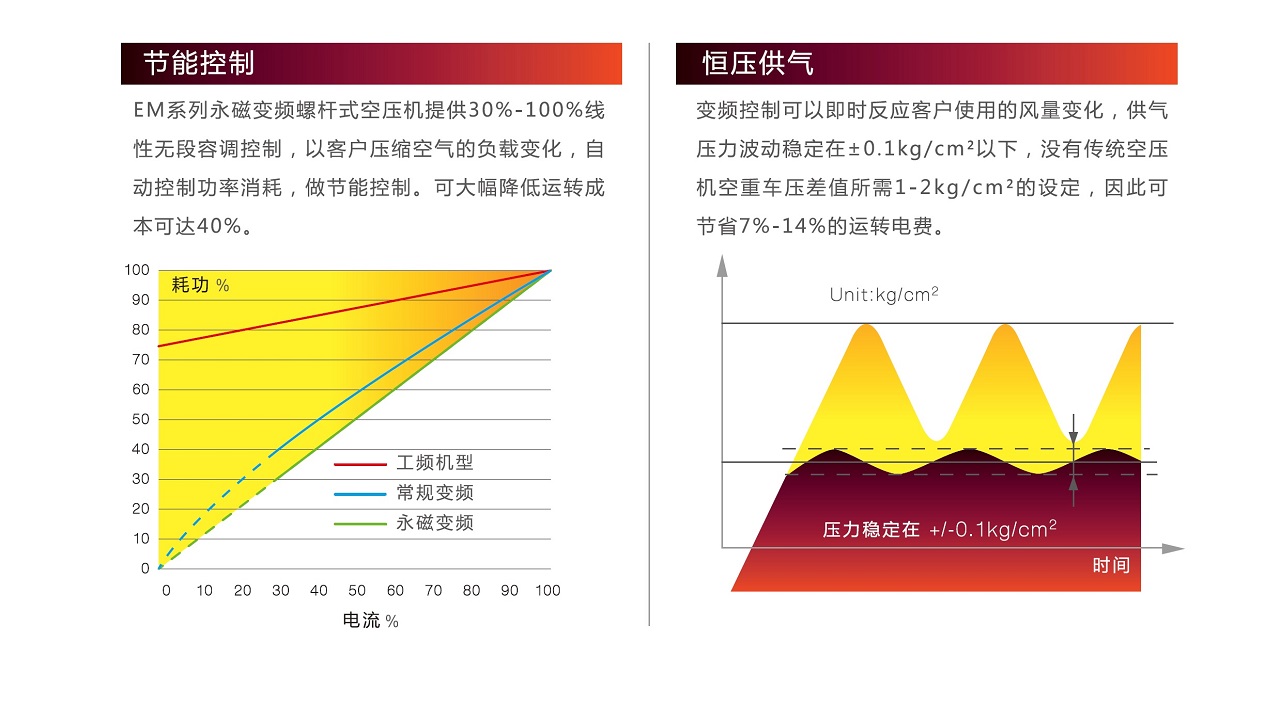
La découpe ne tourne pas à pleine charge en permanence : la consommation d'air baisse nettement pendant le perçage, les déplacements rapides et l'attente de matière. Une machine à vitesse fixe régule par charge et décharge, si bien que le moteur continue de tourner à pleine vitesse quand peu d'air est nécessaire et que l'excédent est évacué — gaspillant de la puissance et ayant tendance à faire monter et retomber sans cesse la pression de ligne. L'EMX-16 utilise le démarrage PM VSD, avec une vitesse ajustée en continu à la demande d'air afin que la production suive la demande, que la fluctuation de pression soit plus faible et que la qualité de coupe soit plus régulière. Le démarrage progressif en VSD réduit aussi l'impact du courant d'appel sur le réseau et sur la machine. Pour un atelier de découpe, ce type de régulation n'apporte pas seulement des factures d'électricité plus basses, mais aussi la reproductibilité des paramètres de coupe : obtenir des résultats similaires avec les mêmes paramètres d'une série à l'autre, c'est exactement la stabilité dont la production en volume a besoin.
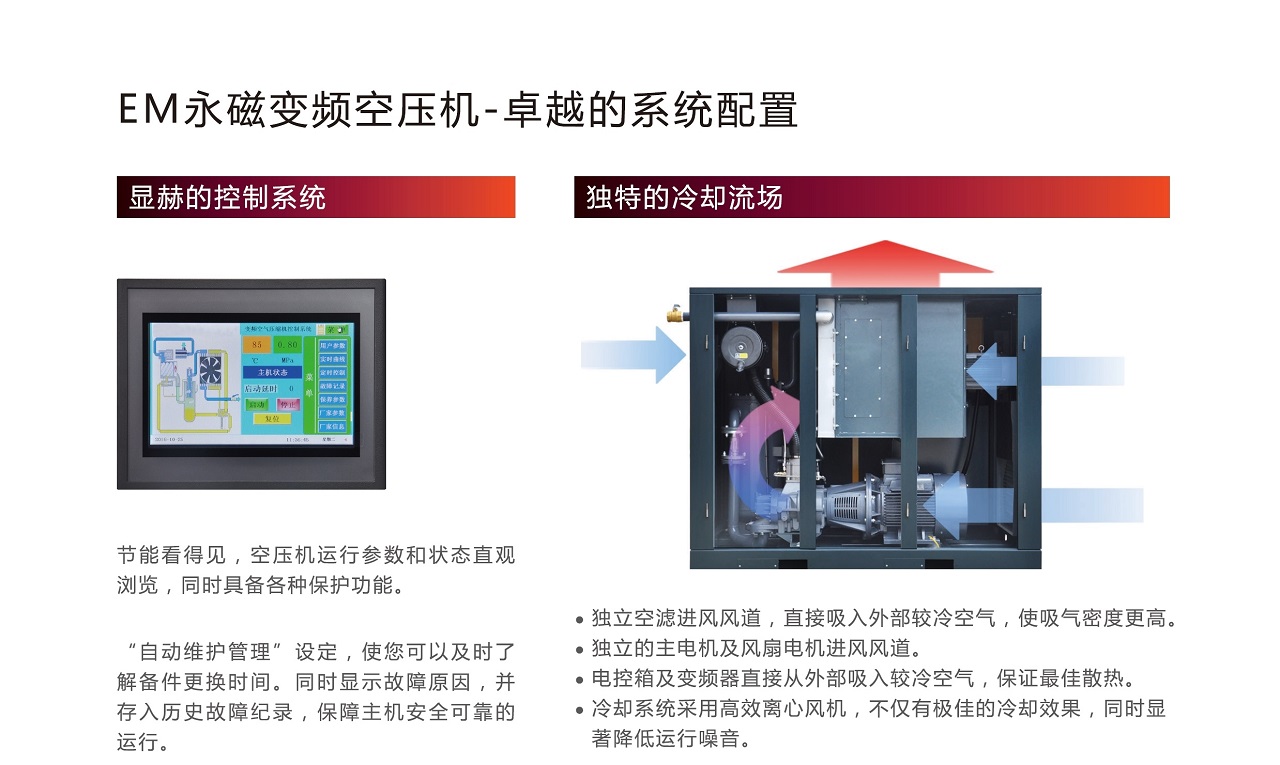
L'entraînement direct coaxial indiqué dans les spécifications est particulièrement important pour un modèle VSD. Les maillons intermédiaires tels que les courroies et les engrenages ont tendance à introduire un retard de réponse et des pertes supplémentaires lorsque la vitesse change souvent ; l'entraînement direct coaxial relie directement le moteur à l'élément, offrant un meilleur rendement de transmission, une structure plus simple et aucune maintenance quotidienne telle que la tension et le remplacement de courroie. Pour les utilisateurs de découpe laser qui veulent peu de maintenance et un fonctionnement stable sur de longs cycles, c'est un vrai plus.
La plage de tension et de fréquence de l'EMX-16 — 220/380/415/440 V, 50/60 Hz — couvre divers systèmes d'alimentation, correspondant à la présence à l'export d'ESSENCE en Europe et en Asie du Sud-Est. La température de sortie du refroidisseur final est maintenue à ≤ ambiante + 15 °C, ce qui aide à alléger la charge du sécheur par réfrigération et des filtres en aval. Les modèles tout équipés de la série sont donnés pour un point de rosée sous pression de 2–10 °C, ce qui montre que le séchage est intégré à l'ensemble afin que l'utilisateur puisse choisir selon son exigence réelle de point de rosée.
| Élément | Spécification |
|---|---|
| Pression de service | 1,6 MPa |
| Débit d'air | 0,3–3,80 m³/min |
| Plage de puissance | 7,5–37 kW |
| Démarrage | PM VSD |
| Tension / fréquence | 220/380/415/440 V, 50/60 Hz |
| Entraînement | Direct coaxial |
| Température de sortie du refroidisseur final | ≤ ambiante + 15 °C |
| Point de rosée sous pression tout équipé | 2–10 °C |
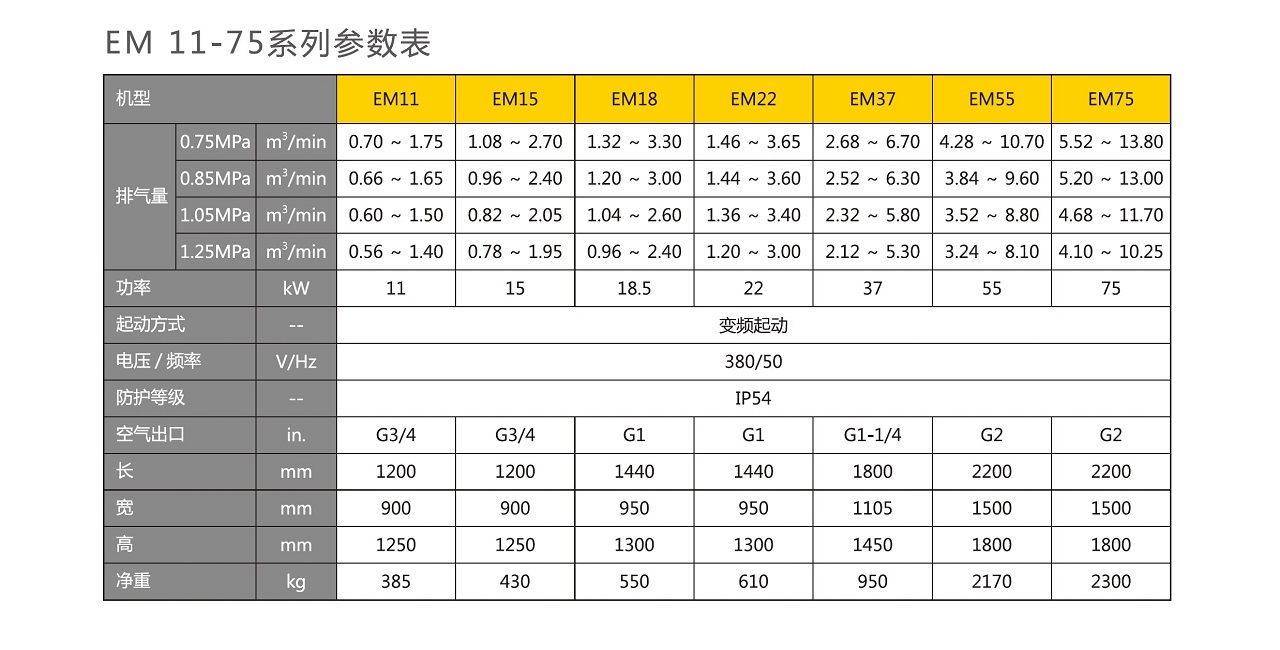
À noter qu'au sein d'une série, pression et débit d'air ont tendance à être en compromis : plus la pression est élevée, plus le débit d'air disponible est généralement faible. Lors de la sélection, il vaut mieux fixer d'abord la pression de service la plus couramment utilisée, puis ajuster le débit d'air à cette pression. Les modèles d'une même série partagent une structure et une logique de maintenance cohérentes, si bien que lorsque plusieurs unités sont reliées, les pièces détachées et les pratiques de maintenance sont plus faciles à uniformiser.
La concurrence en découpe laser se résume en fin de compte à la qualité de coupe et au coût unitaire, et une alimentation en air stable sous-tend les deux. En combinant la haute pression de 1,6 MPa, le PM VSD et l'entraînement direct coaxial, les EMX-16 et EMX-16F font d'une source d'air haute pression stable quelque chose qu'un atelier de découpe peut spécifier selon ses besoins.
| Mode de démarrage | Type : démarrage PM VSD |
|---|---|
| Tension / Fréquence | V/Hz 220/380/415/440V、50/60Hz |
| Température de sortie du post-refroidisseur | °C ≤ température ambiante +15 °C |
| Mode d'entraînement | Entraînement direct coaxial |
| Modèle tout équipé | Point de rosée sous pression °C 2~10 |
| Pression de service | 1.6 MPa ; débit d'air 0.3~3.80 m³/min ; plage de puissance 7.5~37 kW |
| Pression de service | 1.6 MPa |
| Débit d'air | 0.3~3.80 m³/min |
| Plage de puissance | 7.5~37 kW |
Donnez-nous votre pression de service, votre débit d'air et vos conditions de site, et nous confirmerons le modèle et la configuration