A medida que se instalan más máquinas de corte por láser, el problema del suministro de aire se vuelve más difícil de ocultar. Al cortar acero al carbono o acero inoxidable, la presión del gas de asistencia en el punto focal afecta directamente a si el borde de corte tiene rebabas y a si la sección transversal se vuelve amarilla; una vez que la presión de línea fluctúa junto con otros equipos, la calidad del corte se vuelve inconsistente. Muchos usuarios atribuyen los resultados del corte enteramente al propio láser, pasando por alto el compresor que hay detrás suministrando el gas de asistencia.
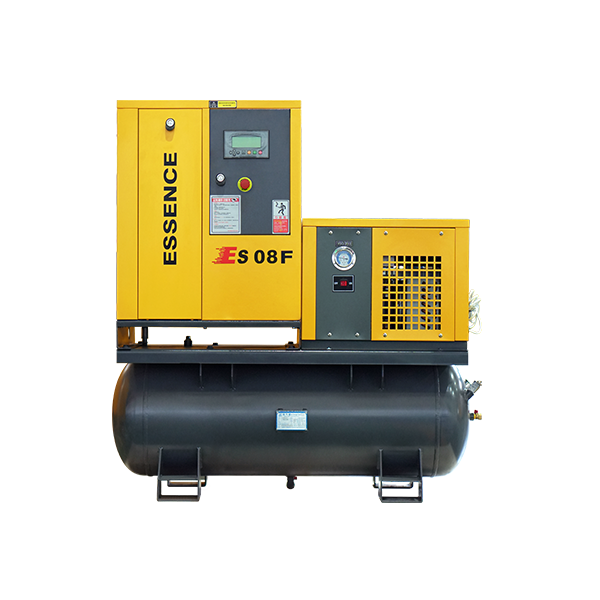
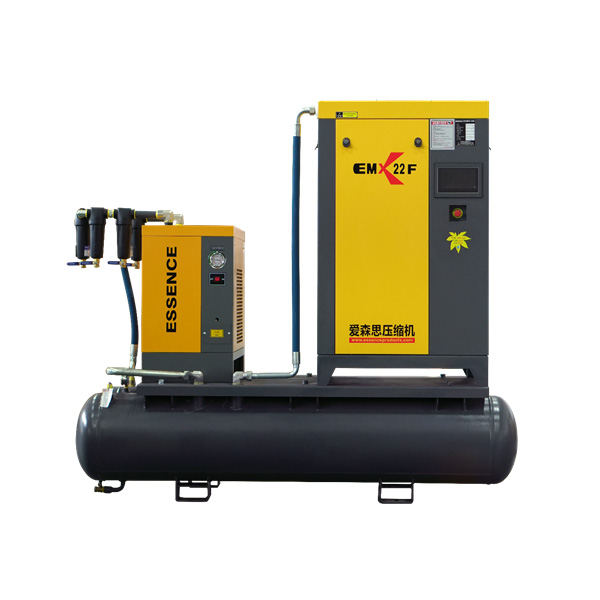
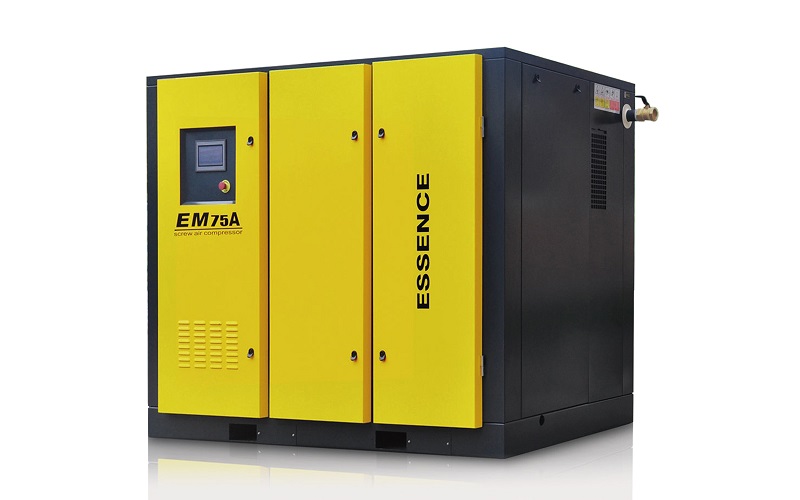
Los compresores de aire de tornillo PM VSD ESSENCE EMX-16 y EMX-16F para corte por láser apuntan directamente a este escenario. Con una presión de trabajo de 1.6 MPa, un caudal de aire de 0.3–3.80 m³/min y una potencia de 7.5 a 37 kW, toman la alta presión y la presión estable como tema de diseño, combinando PM VSD con accionamiento directo coaxial para abordar las dos cosas que más le importan al corte por láser.
El gas de asistencia en el corte por láser es en sí mismo parte del proceso de corte. Si la presión es demasiado baja, las rebabas fundidas no pueden soplarse; si la presión sube y baja, las secciones de corte consistentes son imposibles. Por eso los modelos para corte por láser suelen poner más énfasis en el nivel de presión que los modelos de uso general: la presión de trabajo de 1.6 MPa del EMX-16 deja margen para procesos de corte de alta presión, mientras que el rango de caudal de aire de 0.3–3.80 m³/min permite que desde una sola máquina de corte hasta un pequeño taller de corte con varias máquinas enlazadas encuentren una especificación adecuada dentro de la serie.
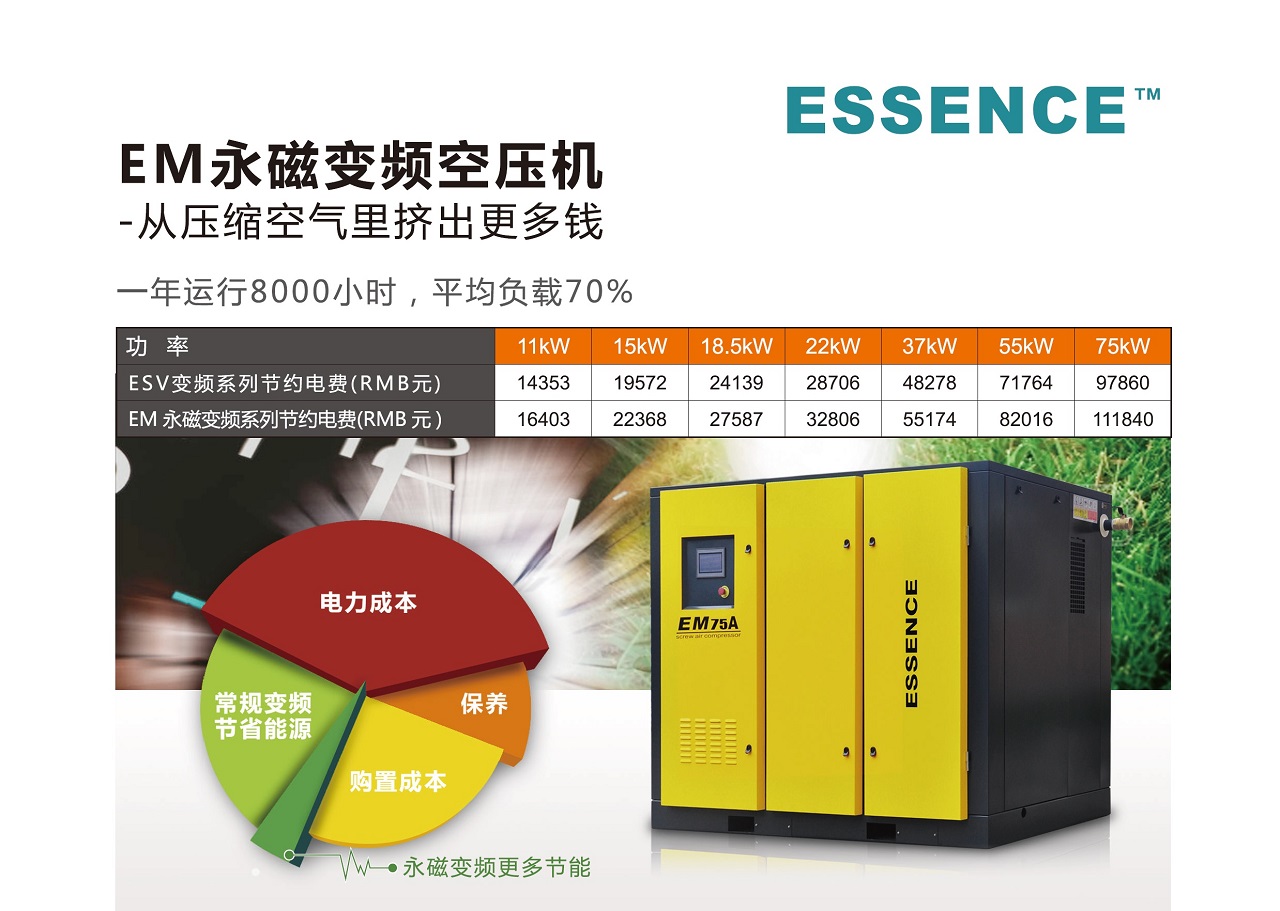
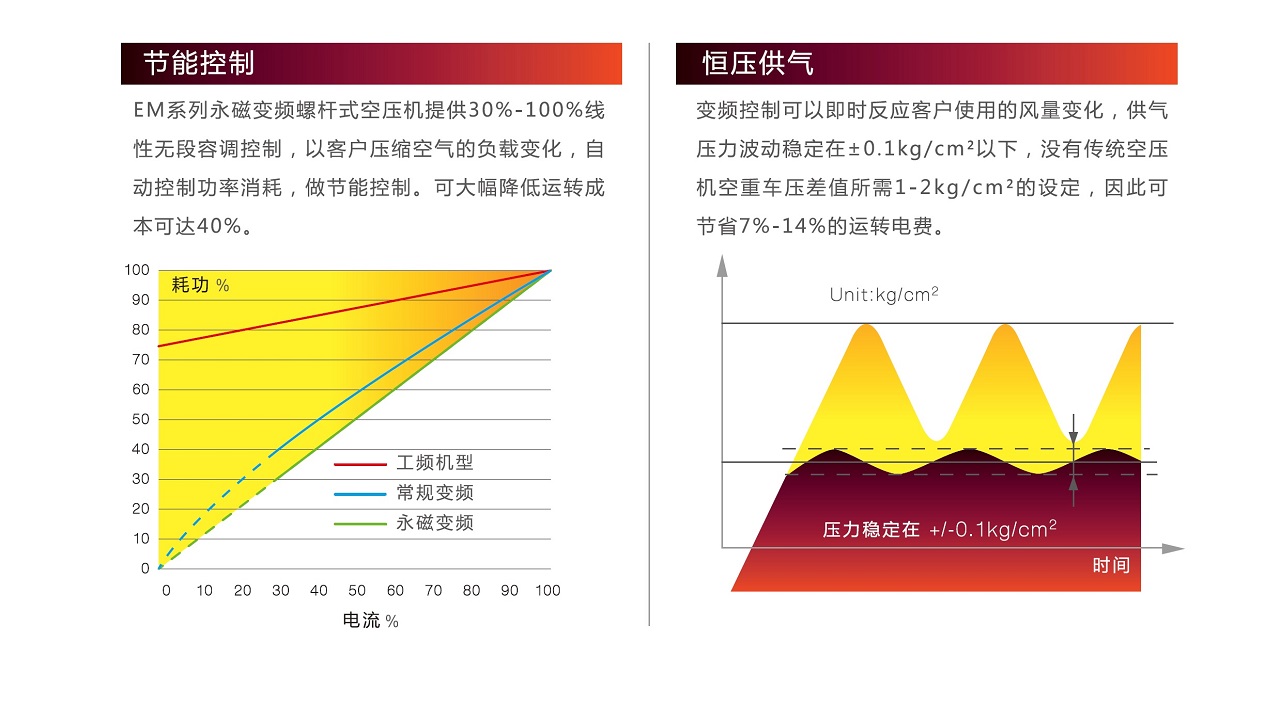
El corte no funciona a plena carga todo el tiempo: el consumo de aire baja notablemente durante el punzonado, los desplazamientos rápidos y la espera de material. Una máquina de velocidad fija regula por carga y descarga, así que el motor sigue funcionando a plena velocidad cuando se necesita poco aire y el excedente se purga, desperdiciando energía y tendiendo a hacer que la presión de línea suba y baje repetidamente. El EMX-16 utiliza arranque PM VSD, con la velocidad ajustada de forma continua a la demanda de aire para que la salida siga la demanda, la fluctuación de presión sea menor y la calidad del corte más consistente. El arranque suave bajo VSD también reduce el impacto de la corriente de irrupción sobre la red y la máquina. Para un taller de corte, este tipo de control aporta no solo facturas eléctricas más bajas, sino también reproducibilidad de los parámetros de corte: obtener resultados similares con el mismo conjunto de parámetros en distintos lotes es exactamente la estabilidad que necesita el procesamiento por volumen.
El accionamiento directo coaxial indicado en las especificaciones es especialmente importante para un modelo VSD. Los enlaces intermedios como correas y engranajes tienden a introducir un retardo de respuesta y pérdidas adicionales cuando la velocidad cambia con frecuencia; el accionamiento directo coaxial conecta el motor directamente al elemento compresor, dando mayor eficiencia de transmisión, una estructura más sencilla y sin mantenimiento diario como el tensado y la sustitución de correas. Para los usuarios de corte por láser que quieren bajo mantenimiento y funcionamiento estable en ciclos largos, esto es una ventaja real.
El rango de tensión y frecuencia del EMX-16 —220/380/415/440 V, 50/60 Hz— cubre una variedad de sistemas eléctricos, en línea con la presencia exportadora de ESSENCE en Europa y el Sudeste Asiático. La temperatura de salida del postenfriador se mantiene en ≤ ambiente + 15 °C, lo que ayuda a aligerar la carga sobre el secador por refrigeración y los filtros aguas abajo. Los modelos de equipamiento completo de la serie están clasificados para un punto de rocío a presión de 2–10 °C, lo que muestra que el secado está integrado en el paquete para que los usuarios elijan según su requisito real de punto de rocío.
| Elemento | Especificación |
|---|---|
| Presión de trabajo | 1.6 MPa |
| Caudal de aire | 0.3–3.80 m³/min |
| Rango de potencia | 7.5–37 kW |
| Arranque | PM VSD |
| Tensión / frecuencia | 220/380/415/440 V, 50/60 Hz |
| Accionamiento | Accionamiento directo coaxial |
| Temperatura de salida del postenfriador | ≤ ambiente + 15 °C |
| Punto de rocío a presión de equipamiento completo | 2–10 °C |
Tenga en cuenta que, dentro de una serie, la presión y el caudal de aire tienden a compensarse mutuamente: cuanto mayor es la presión, menor es el caudal de aire que suele haber disponible. Al seleccionar, lo mejor es fijar primero la presión de trabajo más usada y luego ajustar el caudal de aire a esa presión. Los modelos de la misma serie comparten una estructura y una lógica de mantenimiento coherentes, así que cuando se enlazan varias unidades, los repuestos y las prácticas de mantenimiento son más fáciles de estandarizar.
La competencia en el corte por láser se reduce en última instancia a la calidad del corte y al costo unitario, y un suministro de aire estable sustenta ambos. Al combinar 1.6 MPa de alta presión, PM VSD y accionamiento directo coaxial, los EMX-16 y EMX-16F hacen de una fuente de aire de alta presión estable algo que un taller de corte puede especificar según su necesidad.
| Método de Arranque | Tipo: arranque PM VSD |
|---|---|
| Voltaje / Frecuencia | V/Hz 220/380/415/440V、50/60Hz |
| Temperatura de Salida del Postenfriador | °C ≤ temperatura ambiente +15 °C |
| Método de Transmisión | Transmisión directa coaxial |
| Modelo de Funciones Completas | Punto de rocío de presión °C 2~10 |
| Presión de Trabajo | 1.6 MPa; caudal 0.3~3.80 m³/min; rango de potencia 7.5~37 kW |
| Presión de Trabajo | 1.6 MPa |
| Caudal de Aire | 0.3~3.80 m³/min |
| Rango de Potencia | 7.5~37 kW |
Indíquenos su presión de trabajo, demanda de aire y condiciones del sitio, y confirmaremos el modelo y la configuración