Viele Werke entdecken erst nach der Installation eines Laserschneiders, dass Probleme wie unvollständige Schnitte, Grat und raue Schnittflächen nicht unbedingt vom Laser oder den Prozessparametern kommen, sondern von der Luft. Das Laserschneiden benötigt einen kontinuierlichen, gleichmäßigen Strom von Schneidgas in die Schnittzone, und jede Druckschwankung zeigt sich sofort in der Schnittqualität – besonders beim Schneiden von Mittel- und Dickblech oder beim Fahren kontinuierlicher Chargen, wo eine instabile Luftversorgung fast gleichbedeutend mit einer steigenden Ausschussquote ist.
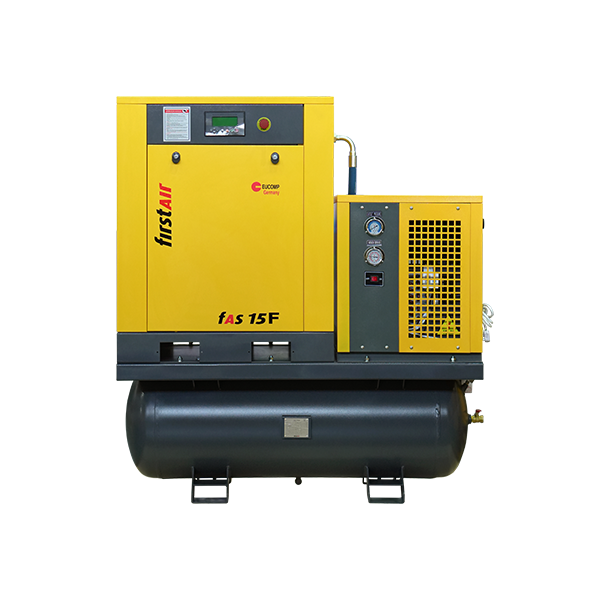
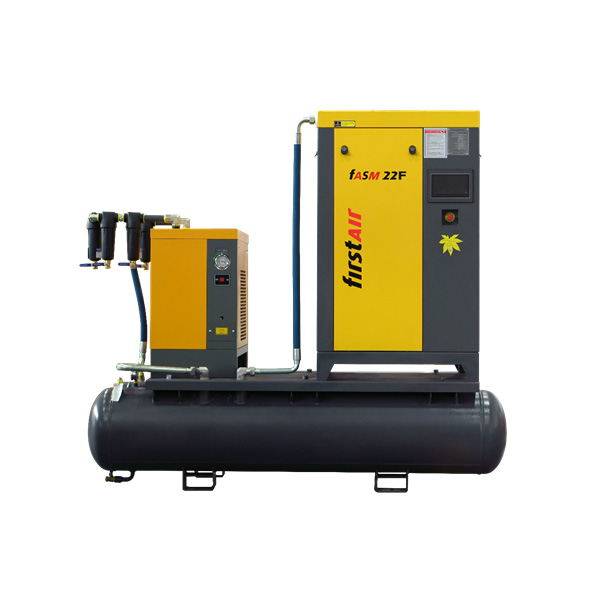
Gewöhnliche Werkstattkompressoren erleiden oft in dem Moment, in dem das Schneiden beginnt oder endet, einen Druckeinbruch oder lassen den Netzdruck durch Last-/Leerlaufregelung auf und ab schwingen. Der PM-VSD-Schraubenluftkompressor ESSENCE FASM-16/FASM-16F für das Laserschneiden ist für diesen Einsatz gemacht. Er erreicht einen Arbeitsdruck von 1,6 MPa, deckt 0,3-3,80 m³/min Liefermenge und 7,5-37 kW Leistung ab und nutzt einen PM-VSD-Start mit koaxialem Direktantrieb, wobei alles vom Antriebsverfahren bis zur Konstruktion um eines herum gebaut ist: eine stabile Luftversorgung.
Die Anforderungen des Laserschneidens an die Luftversorgung laufen auf drei Punkte hinaus: hoch genuger Druck, gleichmäßig genuger Volumenstrom und keine Unterbrechung.
Hoch genuger Druck, weil einige Materialien und Dicken einen höheren Schneidgasdruck benötigen, um das geschmolzene Material wirksam wegzublasen; gleichmäßig genuger Volumenstrom, weil bei Druckmangel am Schneidkopf sowohl Schnittgeschwindigkeit als auch Qualität sinken; und keine Unterbrechung, weil ein Laserschneider oft stundenlang läuft und jeder Druckabfall einen Schnittabschnitt ruinieren kann.
Gewöhnliche Kompressoren wechseln häufig zwischen Start/Stopp und Last/Leerlauf, was große Druckschwankungen verursacht; drehzahlfeste Modelle laufen auch bei geringer Last mit voller Drehzahl weiter, was weder wirtschaftlich noch stabil ist. Ein dediziertes Modell existiert genau, um diese Konflikte zu lösen.
Der FASM-16/FASM-16F nutzt einen PM-VSD-Start. Der Sinn der Drehzahlregelung ist nicht nur Energieeinsparung, sondern Druckstabilität.
Traditionelle drehzahlfeste Maschinen passen die Luftmenge über Be- und Entladen an: Sie entladen beim eingestellten Druck und beladen wieder, wenn der Druck fällt, sodass der Netzdruck in einem Band hin und her schwingt. Eine VSD-Maschine hingegen gleicht den Luftbedarf durch kontinuierliche Anpassung der Motordrehzahl aus und ändert sich sanft mit dem Bedarf, sodass die Druckschwankung stark reduziert wird. Für einen druckempfindlichen Prozess wie das Laserschneiden zählt dies mehr als die Energieeinsparung allein.
Zugleich verringert das sanfte Startverhalten des PM-VSD die Belastung von Netz und Mechanik und senkt den Anlaufstrom.
Die Parameter geben koaxialen Direktantrieb an. Der Motor ist direkt mit dem Verdichteraggregat verbunden, wodurch Riemen und Riemenscheiben und die Verluste dazwischen entfallen; der Antriebswirkungsgrad ist höher, und ein Wartungspunkt, der routinemäßiges Prüfen, Spannen und Ersetzen erfordert, wird eingespart.
Er ist mit einem Nachkühler kombiniert, dessen Austrittstemperatur auf ≤ Umgebungstemperatur + 15 °C gehalten wird. Bei guter Kontrolle der Austrittstemperatur tragen der nachgeschaltete Kältetrockner und die Filter eine geringere Last, und das gesamte Luftsystem ist stabiler.
Der FASM-16/FASM-16F bietet eine Vollausstattungskonfiguration mit einem Drucktaupunkt bis hinunter zu 2-10 °C. Ein niedriger Taupunkt bedeutet, dass der Wasserdampfgehalt der Druckluft sehr niedrig gehalten wird: Rohre sammeln weniger wahrscheinlich Wasser, Düsen verstopfen weniger wahrscheinlich, und die Linse des Schneidkopfs beschlägt oder verunreinigt weniger wahrscheinlich. Für einen Präzisionsprozess wie das Laserschneiden ist trockenes Schneidgas ein wichtiger Teil der Sicherung der Schnittqualität.
| Position | Spezifikation |
|---|---|
| Arbeitsdruck | 1,6 MPa |
| Liefermenge | 0,3 - 3,80 m³/min |
| Leistungsbereich | 7,5 - 37 kW |
| Start | PM-VSD-Start |
| Spannung/Frequenz | 220/380/415/440 V, 50/60 Hz |
| Antrieb | Koaxialer Direktantrieb |
| Austrittstemperatur Nachkühler | ≤ Umgebungstemperatur + 15 °C |
| Drucktaupunkt (Vollausstattung) | 2 - 10 °C |
| Luftauslass | G3/4 - G1-1/4 |
Die Spanne reicht von FASM08A-16 bis FASM37A-16, insgesamt sieben Leistungsstufen; Abmessungen und Anschlussgrößen wachsen mit der Leistung, und die genauen Werte stehen in der vollständigen Parametertabelle am Ende der Seite.
Die Wettbewerbsfähigkeit des Laserschneidens zeigt sich letztlich in Schnittgeschwindigkeit und Schnittqualität, und beides ist ohne eine stabile Luftversorgung nicht möglich. Der ESSENCE FASM-16/FASM-16F vereint 1,6 MPa Hochdruck, PM-VSD-Druckstabilität, koaxialen Direktantrieb und Trocknung mit niedrigem Taupunkt, um die Unsicherheit in diesem Luftglied zu minimieren. Als Marke der Fusheng Group stützt sich ESSENCE auf das Forschungs- und Service-System der Gruppe, was Auswahl und Kundendienst eine stärkere Grundlage gibt.
| Anlaufart | Typ: PM VSD-Anlauf |
|---|---|
| Spannung / Frequenz | V/Hz 220/380/415/440V、50/60Hz |
| Nachkühler-Austrittstemperatur | °C ≤ Umgebungstemperatur +15 °C |
| Antriebsart | Gleichtaktiger Direktantrieb |
| Vollausführung | Drucktaupunkt °C 2~10 |
| Arbeitsdruck | 1,6 MPa; Fördermenge 0,3~3,80 m³/min; Leistungsbereich 7,5~37 kW |
| Arbeitsdruck | 1.6 MPa |
| Fördermenge | 0.3~3.80 m³/min |
| Leistungsbereich | 7.5~37 kW |
Geben Sie uns Ihren Arbeitsdruck, Luftbedarf und Standortbedingungen an, und wir bestätigen Modell und Konfiguration