Je mehr Laserschneidmaschinen installiert werden, desto schwerer lässt sich das Luftversorgungsproblem verbergen. Beim Schneiden von Kohlenstoffstahl oder Edelstahl beeinflusst der Druck des Schneidgases am Fokuspunkt unmittelbar, ob die Schnittkante Grat aufweist und ob der Querschnitt gelb wird; sobald der Leitungsdruck zusammen mit anderen Geräten schwankt, wird die Schnittqualität uneinheitlich. Viele Anwender schreiben das Schnittergebnis ganz der Laseranlage selbst zu und übersehen den dahinterliegenden Kompressor, der das Schneidgas liefert.
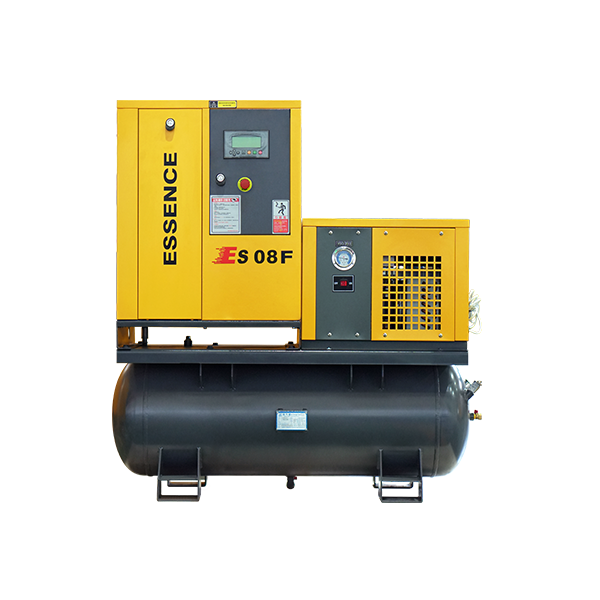
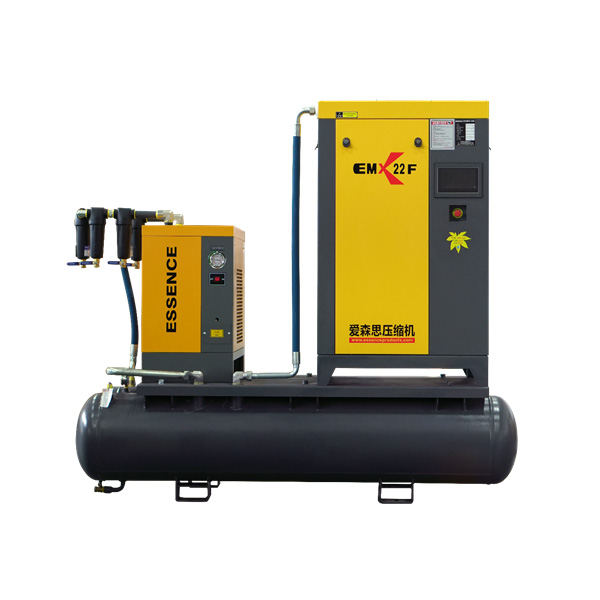
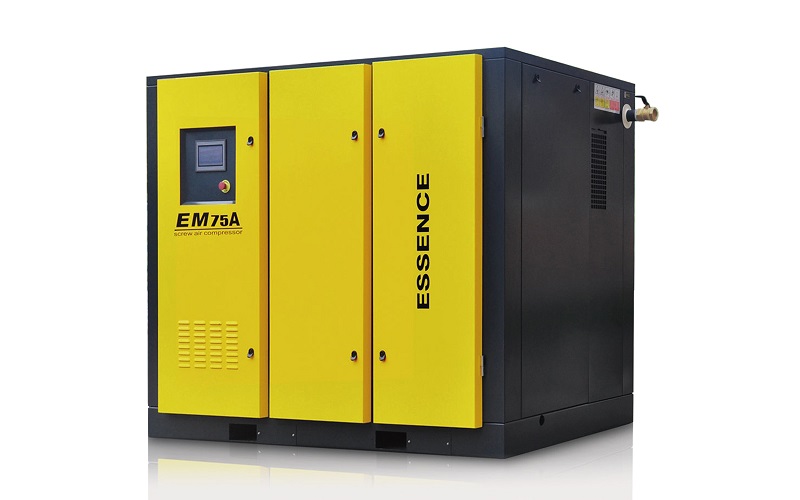
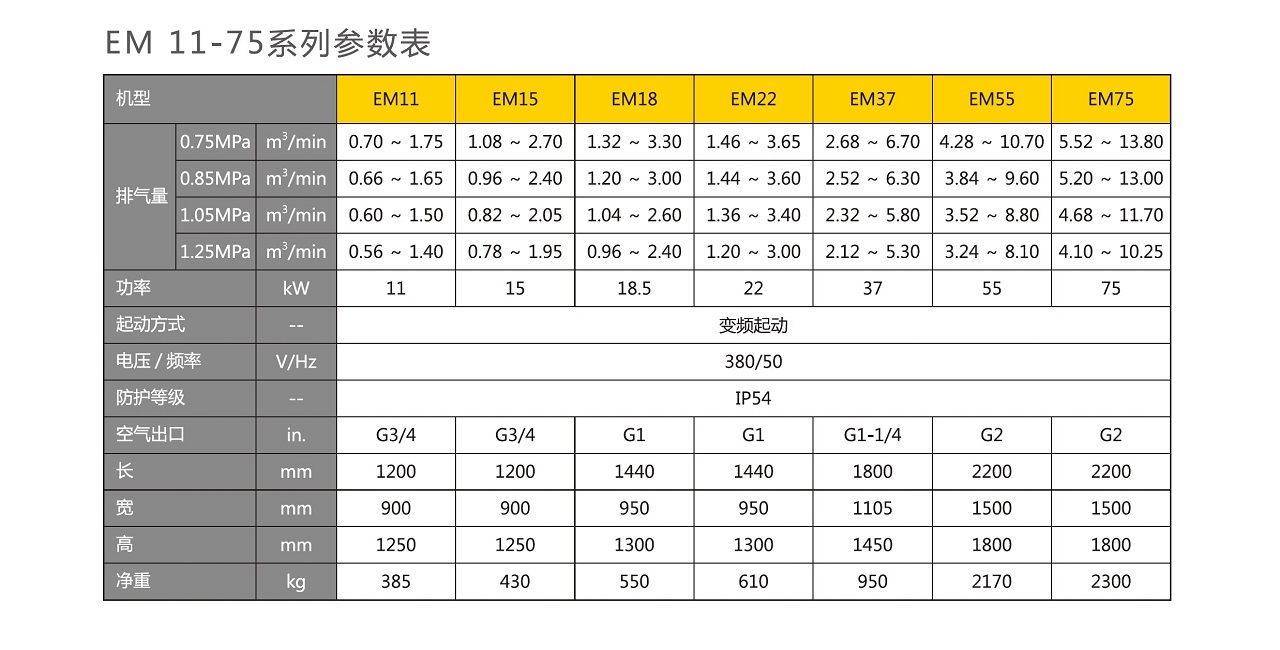
Die ESSENCE EMX-16 und EMX-16F PM-VSD-Schraubenkompressoren für das Laserschneiden zielen genau auf dieses Szenario. Mit einem Betriebsdruck von 1,6 MPa, einer Fördermenge von 0,3–3,80 m³/min und einer Leistung von 7,5 bis 37 kW nehmen sie hohen und stabilen Druck als Konstruktionsthema und verbinden PM-VSD mit koaxialem Direktantrieb, um die beiden Dinge zu adressieren, die beim Laserschneiden am wichtigsten sind.
Das Schneidgas beim Laserschneiden ist selbst Teil des Schneidprozesses. Ist der Druck zu niedrig, lässt sich geschmolzener Grat nicht wegblasen; steigt und fällt der Druck, sind gleichbleibende Schnittquerschnitte unmöglich. Deshalb legen Laserschneidmodelle im Allgemeinen mehr Wert auf die Druckauslegung als Universalmodelle: Der Betriebsdruck von 1,6 MPa des EMX-16 lässt Reserve für Hochdruck-Schneidprozesse, während der Fördermengenbereich von 0,3–3,80 m³/min es erlaubt, dass von einer einzelnen Schneidmaschine bis zu einer kleinen Schneiderei mit mehreren verbundenen Maschinen jede Anwendung eine passende Spezifikation innerhalb der Serie findet.
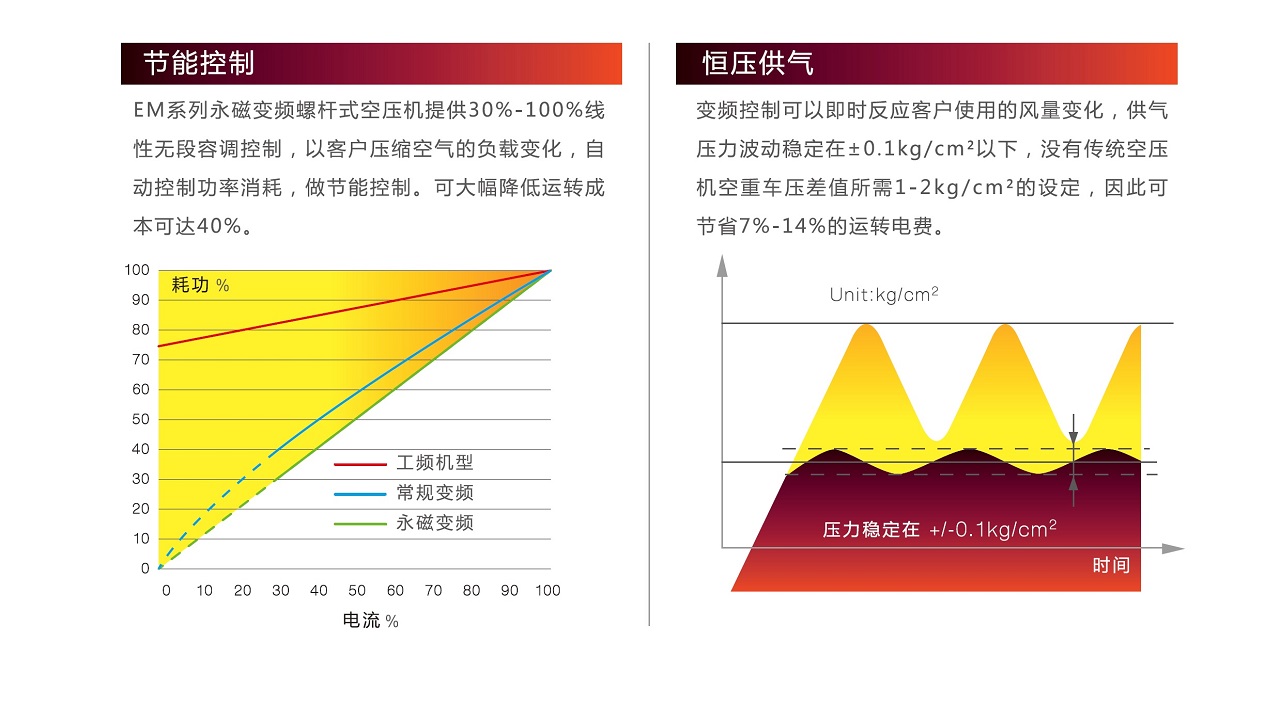
Das Schneiden läuft nicht durchgehend unter Volllast: Der Luftverbrauch sinkt beim Piercing, bei schnellen Verfahrwegen und beim Warten auf Material spürbar. Eine drehzahlkonstante Maschine regelt über Last und Leerlauf, sodass der Motor bei geringem Luftbedarf mit voller Drehzahl weiterläuft und der Überschuss abgeblasen wird — das kostet Leistung und lässt den Leitungsdruck wiederholt ansteigen und abfallen. Der EMX-16 verwendet PM-VSD-Start, wobei die Drehzahl kontinuierlich an den Luftbedarf angepasst wird, sodass die Lieferung dem Bedarf folgt, die Druckschwankung kleiner und die Schnittqualität gleichmäßiger wird. Der sanfte Anlauf unter VSD verringert zudem die Auswirkung des Einschaltstroms auf das Netz und die Maschine. Für eine Schneiderei bringt diese Art der Steuerung nicht nur niedrigere Stromrechnungen, sondern auch die Reproduzierbarkeit der Schnittparameter: aus demselben Parametersatz über verschiedene Chargen hinweg ähnliche Ergebnisse zu erzielen, ist genau die Stabilität, die die Serienfertigung braucht.
Der in den Daten genannte koaxiale Direktantrieb ist für ein VSD-Modell besonders wichtig. Zwischenglieder wie Riemen und Getriebe neigen dazu, bei häufigen Drehzahlwechseln Reaktionsverzögerungen und zusätzliche Verluste einzuführen; der koaxiale Direktantrieb verbindet den Motor direkt mit dem Verdichterblock und bietet höheren Übertragungswirkungsgrad, eine einfachere Konstruktion und keine tägliche Wartung wie Riemenspannen und -wechsel. Für Laserschneidanwender, die geringe Wartung und einen stabilen Betrieb über lange Zyklen wünschen, ist das ein echter Vorteil.
Der Spannungs- und Frequenzbereich des EMX-16 — 220/380/415/440 V, 50/60 Hz — deckt verschiedene Stromsysteme ab und passt zur Exportausrichtung von ESSENCE in Europa und Südostasien. Die Austrittstemperatur des Nachkühlers wird auf ≤ Umgebung + 15 °C gehalten, was die Belastung des nachgeschalteten Kältetrockners und der Filter verringert. Voll ausgestattete Modelle der Serie sind auf einen Drucktaupunkt von 2–10 °C ausgelegt, was zeigt, dass die Trocknung in das Paket integriert ist, sodass Anwender entsprechend ihrer tatsächlichen Taupunktanforderung wählen können.
| Position | Parameter |
|---|---|
| Betriebsdruck | 1,6 MPa |
| Fördermenge | 0,3–3,80 m³/min |
| Leistungsbereich | 7,5–37 kW |
| Start | PM-VSD |
| Spannung / Frequenz | 220/380/415/440 V, 50/60 Hz |
| Antrieb | Koaxialer Direktantrieb |
| Austrittstemperatur Nachkühler | ≤ Umgebung + 15 °C |
| Drucktaupunkt (Vollausstattung) | 2–10 °C |
Zu beachten ist, dass innerhalb einer Serie Druck und Fördermenge meist gegeneinander abwägen: Je höher der Druck, desto geringer die üblicherweise verfügbare Fördermenge. Bei der Auswahl sollte man am besten zuerst den am häufigsten genutzten Betriebsdruck festlegen und dann die Fördermenge bei diesem Druck abstimmen. Modelle derselben Serie teilen eine einheitliche Konstruktion und Wartungslogik, sodass bei der Verkettung mehrerer Aggregate Ersatzteile und Wartungspraktiken leichter zu vereinheitlichen sind.
Der Wettbewerb beim Laserschneiden läuft letztlich auf Schnittqualität und Stückkosten hinaus, und eine stabile Luftversorgung ist die Grundlage für beides. Durch die Verbindung von 1,6 MPa Hochdruck, PM-VSD und koaxialem Direktantrieb machen EMX-16 und EMX-16F eine stabile Hochdruck-Luftquelle zu etwas, das eine Schneiderei nach Bedarf spezifizieren kann.
| Anlaufart | Typ: PM VSD-Anlauf |
|---|---|
| Spannung / Frequenz | V/Hz 220/380/415/440V、50/60Hz |
| Nachkühler-Austrittstemperatur | °C ≤ Umgebungstemperatur +15 °C |
| Antriebsart | Gleichtaktiger Direktantrieb |
| Vollausführung | Drucktaupunkt °C 2~10 |
| Arbeitsdruck | 1,6 MPa; Fördermenge 0,3~3,80 m³/min; Leistungsbereich 7,5~37 kW |
| Arbeitsdruck | 1.6 MPa |
| Fördermenge | 0.3~3.80 m³/min |
| Leistungsbereich | 7.5~37 kW |
Geben Sie uns Ihren Arbeitsdruck, Luftbedarf und Standortbedingungen an, und wir bestätigen Modell und Konfiguration